
Início › Tratamentos › Eletropolimento de inox
Tratamento de superfície
Eletropolimento de aço inox em São Paulo
A Artec realiza eletropolimento de inox em São Paulo, com avaliação da liga, da geometria e do acabamento solicitado. Envie fotos ou desenho para analisar a viabilidade técnica do seu lote.
Em resumo
O eletropolimento remove material da superfície do aço inox por ação eletroquímica. Pode favorecer o nivelamento das microrrugosidades, o brilho e a limpeza da superfície. O resultado depende da liga e das condições iniciais da peça; requisitos de acabamento e tolerância devem ser informados antes do orçamento.
O que é eletropolimento e como funciona
O eletropolimento é um processo de acabamento por remoção eletroquímica de metal. A peça de aço inox participa de um circuito elétrico em contato com uma solução apropriada. A ação do processo sobre as irregularidades superficiais pode reduzir microrrugosidades e modificar a aparência, sem depositar uma camada de revestimento.
Antes de definir o tratamento, é necessário conhecer a fabricação da peça, sua condição de limpeza e os requisitos do desenho. Soldas, resíduos, marcas de ferramenta e tratamentos anteriores podem exigir preparação específica. A sequência é definida na avaliação técnica, considerando também fixação, acesso às superfícies e condições de enxágue.
Para uma visão introdutória, consulte nosso guia sobre eletropolimento. Nesta página, o foco é nas informações necessárias para avaliar e contratar o serviço.
Resultado na peça: rugosidade, brilho e limpeza da superfície
Uma superfície visualmente brilhante não comprova, sozinha, que o requisito de rugosidade foi atendido. O acabamento depende da liga e das condições iniciais da peça. Marcas profundas, porosidades e defeitos de fabricação não devem ser considerados corrigidos pelo processo: sua influência precisa ser avaliada antes do tratamento.
Rugosidade (Ra): como o requisito é definido e verificado
Quando o projeto trata de acabamento, o requisito normalmente vem expresso em Ra — a rugosidade média, medida em micrômetros (µm). É esse número, e não a aparência, que define a aceitação. Ao pedir o orçamento, informe o valor de Ra exigido, as regiões da peça às quais ele se aplica e o critério de aceitação previsto na especificação.
Informe também as tolerâncias dimensionais, pois existe remoção de material. Os limites de acabamento e remoção de material são avaliados conforme a peça e a especificação do cliente.
A Artec mantém laboratório próprio na planta, com rugosímetro e instrumentos de precisão usados na avaliação do acabamento superficial e no controle dimensional das peças, dentro do sistema de gestão ISO 9001:2015. Se o seu lote exige uma verificação específica, informe na cotação para avaliarmos o atendimento ao requisito.
Vale um alerta técnico que costuma passar batido: o Ra é uma média e não descreve sozinho a topografia da superfície. A Alfa Laval publica um exemplo em que um tubo trefilado com Ra de 0,12 µm apresenta desvio máximo quase três vezes maior que um tubo eletropolido de Ra 0,32 µm — o valor menor de Ra não correspondeu à superfície mais regular. Quando o critério do projeto é limpabilidade, a forma do perfil importa tanto quanto o número.
Esse exemplo de literatura compara superfícies específicas; não representa um resultado ou uma faixa de Ra garantidos pela Artec.
O eletropolimento pode favorecer a limpeza ao modificar o perfil superficial, mas não substitui procedimentos de higienização, esterilização ou validação do equipamento. Fotografias e amostras de referência ajudam a alinhar a expectativa visual; requisitos funcionais precisam estar documentados.
Ligas atendidas (304, 316, 316L e outras austeníticas)
Os aços inoxidáveis austeníticos são frequentes nas aplicações de eletropolimento. A identificação da liga deve acompanhar a consulta: 304, 316 e 316L não devem ser tratados como materiais indistintos. Composição, fabricação, soldas e condição superficial influenciam a análise do processo e do acabamento possível.
A Artec atende às ligas usuais 304 e 316, com avaliação de cada peça. Para inox 316L e outras ligas austeníticas, consulte nossa equipe sobre a viabilidade do tratamento. Envie a identificação do material ou o certificado disponível, especialmente em conjuntos soldados ou formados por componentes de origens diferentes.
Não conclua a compatibilidade apenas pelo aspecto da peça. Se a liga for desconhecida, informe essa condição na solicitação para orientar a avaliação.
Peças e geometrias
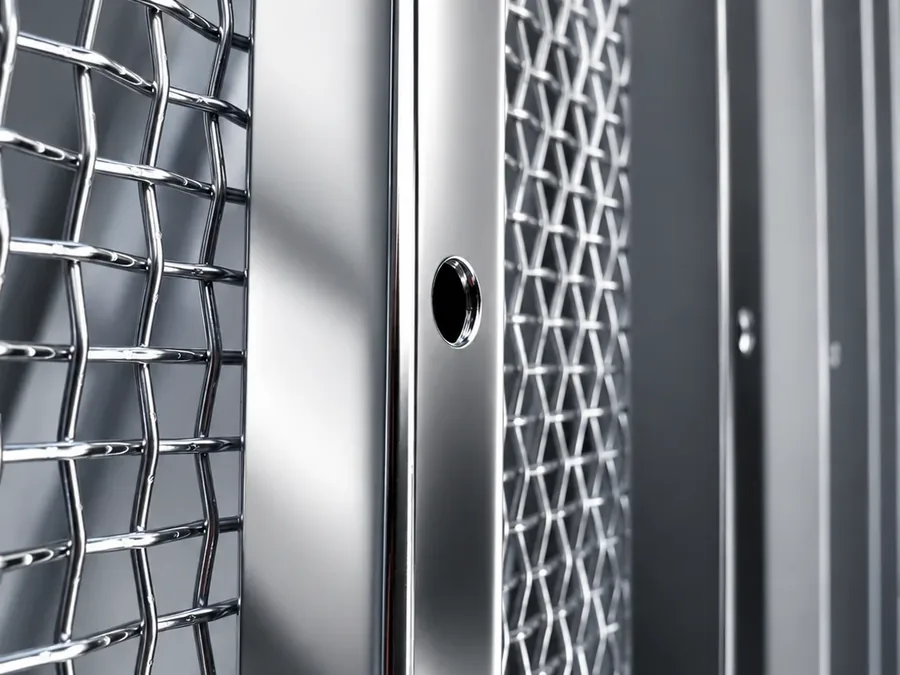
Chegam à planta perfis, telas, chapas, peças usinadas, peças soldadas e conjuntos montados. As fotos desta página e da galeria mostram perfis e telas de inox eletropolidos na Artec.
O tamanho, o peso e a quantidade de peças por lote são limitados pelas dimensões dos tanques e pelos dispositivos de fixação. Antes de organizar o transporte, envie dimensões, peso aproximado e quantidade para confirmarmos a viabilidade do atendimento.
Aplicações: equipamentos farmacêuticos, alimentícios, sanitários, hospitalares e componentes usinados
O eletropolimento pode ser especificado em componentes usados em equipamentos farmacêuticos, alimentícios, sanitários e hospitalares, nos quais o acabamento superficial participa dos requisitos de projeto. Também aparece em peças usinadas, perfis, telas e conjuntos de inox que precisam de avaliação de aparência e condição da superfície.
Esses exemplos descrevem aplicações possíveis, não aprovação automática para um setor. A finalidade do componente, as condições de contato e a especificação do cliente devem orientar a cotação. O tratamento superficial, isoladamente, não certifica o equipamento nem comprova sua adequação sanitária.
Em tubos, conexões, cavidades e conjuntos soldados, destaque no desenho as superfícies internas e as regiões críticas. A geometria interfere no acesso da solução, na distribuição de corrente e na possibilidade de tratar as áreas indicadas.
Normas e critérios de acabamento
Em projetos com requisito de superfície, o eletropolimento aparece na especificação de algumas formas recorrentes:
- ASTM B912 — Standard Specification for Passivation of Stainless Steels Using Electropolishing: trata da passivação do inox obtida por eletropolimento.
- ASTM A967/A967M — Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts: passivação química, frequentemente especificada em conjunto com o eletropolimento ou depois dele.
- ASME BPE — designações de acabamento para superfícies de contato em tubulação e componentes sanitários. As designações SF1 a SF3 correspondem a superfícies polidas mecanicamente, com Ra máximo de 0,51 µm, 0,64 µm e 0,76 µm; as designações SF4 a SF6 correspondem a superfícies eletropolidas, com Ra máximo de 0,38 µm, 0,51 µm e 0,64 µm.
Se o seu desenho cita uma dessas normas, envie a identificação completa: norma, revisão, classe ou designação de acabamento e critérios de aceitação. O atendimento a cada requisito é confirmado na análise técnica, antes da contratação.
Os limites citados são referências de especificação, não uma declaração de capacidade da Artec. A revisão da norma e os critérios do seu projeto devem ser conferidos na análise do lote.
Eletropolimento, decapagem e passivação: qual escolher
Os três processos têm objetivos diferentes. O eletropolimento atua por remoção eletroquímica no acabamento superficial. A decapagem é usada para remover óxidos e carepas. A passivação química trata contaminações por ferro livre e favorece a condição passiva da superfície do inox.
A escolha depende do problema a resolver. Uma peça com alterações de soldagem pode exigir uma preparação diferente daquela que já chega limpa e possui requisito de acabamento. Não é adequado substituir um processo por outro apenas porque ambos são tratamentos de inox.
Veja os serviços de decapagem e passivação de inox e o comparativo decapagem versus passivação. Se o desenho não define a sequência, consulte como escolher o tratamento de superfície e envie as condições de uso para avaliação.
Informações para orçamento
Um orçamento de eletropolimento começa pela descrição da peça e do resultado necessário. Envie as informações disponíveis para a equipe identificar dúvidas antes de definir preço, prazo e condições de atendimento:
- Identificação da liga, fotos atuais e desenho com dimensões.
- Quantidade do lote, peso aproximado e frequência prevista.
- Acabamento desejado e referência visual, quando houver.
- Rugosidade exigida, tolerâncias e regiões críticas.
- Norma aplicável, revisão, critérios de aceitação e documentação solicitada.
- Condição das soldas, tratamentos anteriores e componentes de outros materiais.
Não existe um preço único que represente qualquer lote. Geometria, preparação, quantidade e verificações solicitadas participam da análise. Use a página de contato para solicitar orçamento; a confirmação técnica deve ocorrer antes do envio das peças.
Atendimento em São Paulo e envio de peças de outras regiões
A planta da Artec fica na Rua Sebastião Morais, 90 - Limão, São Paulo - SP, 02551-100. Atendemos consultas de empresas da Grande São Paulo e de outras regiões que pretendem enviar lotes para tratamento.
A entrega e a retirada das peças são de responsabilidade do cliente, com frete por sua conta. Antes de organizar o transporte, confirme a viabilidade, o prazo e as condições de recebimento. Informe dimensões e peso, pois a capacidade de processamento depende da peça e dos dispositivos necessários.
Perguntas frequentes
O eletropolimento deixa qualquer peça de inox espelhada?
Não há garantia de acabamento espelhado para qualquer peça. O resultado depende da liga e das condições iniciais da peça, além da geometria e da preparação. Envie fotos e uma referência visual para avaliar a expectativa de acabamento.
O eletropolimento remove riscos e marcas de usinagem?
O processo atua nas microrrugosidades, mas não deve ser considerado uma correção de riscos profundos ou defeitos de fabricação. Marcas de ferramenta e irregularidades precisam ser avaliadas; pode ser necessário um preparo anterior.
É necessário informar a rugosidade e as tolerâncias da peça?
Sim, quando forem requisitos do projeto. Envie o Ra solicitado, as regiões de medição, os critérios de aceitação e as tolerâncias dimensionais. A possibilidade de atendimento deve ser confirmada antes da contratação, pois o processo remove material.
Qual é a diferença entre eletropolimento e passivação química?
O eletropolimento remove material por ação eletroquímica e atua no acabamento. A passivação química trata contaminações por ferro livre e favorece a condição passiva. A especificação e o estado da superfície orientam a escolha ou a sequência dos processos.
É possível eletropolir superfícies internas de tubos e conexões?
A viabilidade depende da geometria, do acesso da solução e da distribuição de corrente. Envie o desenho com as regiões internas destacadas. Furos profundos, cavidades e conjuntos soldados exigem avaliação específica antes de confirmar o atendimento.
Posso enviar peças de outra cidade para a Artec?
Sim, após confirmar a viabilidade do lote e combinar o atendimento com a equipe. A planta fica em São Paulo. A entrega, a retirada e o frete são de responsabilidade do cliente; envie material, dimensões e quantidade antes de organizar o transporte.
Referências técnicas
Documentos citados nesta página. O atendimento a cada requisito deve ser confirmado na cotação.
- ASTM B912 — Passivation of Stainless Steels Using Electropolishing
- ASTM A967/A967M — Chemical Passivation Treatments for Stainless Steel Parts
- Designações de acabamento SF da ASME BPE e seus limites de Ra
- World Stainless — decapagem e passivação do inox
- World Stainless — Electropolishing Stainless Steels
Outros tratamentos
Conheça os demais serviços da Artec
Fale com a Artec
Solicite seu orçamento de eletropolimento
Envie fotos ou desenho, identificação da liga e quantidade. A equipe da Artec avalia a viabilidade do eletropolimento e esclarece os requisitos antes de apresentar a proposta.